Phay đầu rãnh chữ T tùy chỉnh: Kích thước, quy trình gia công và cách đặt hàng theo bản vẽ
News Details
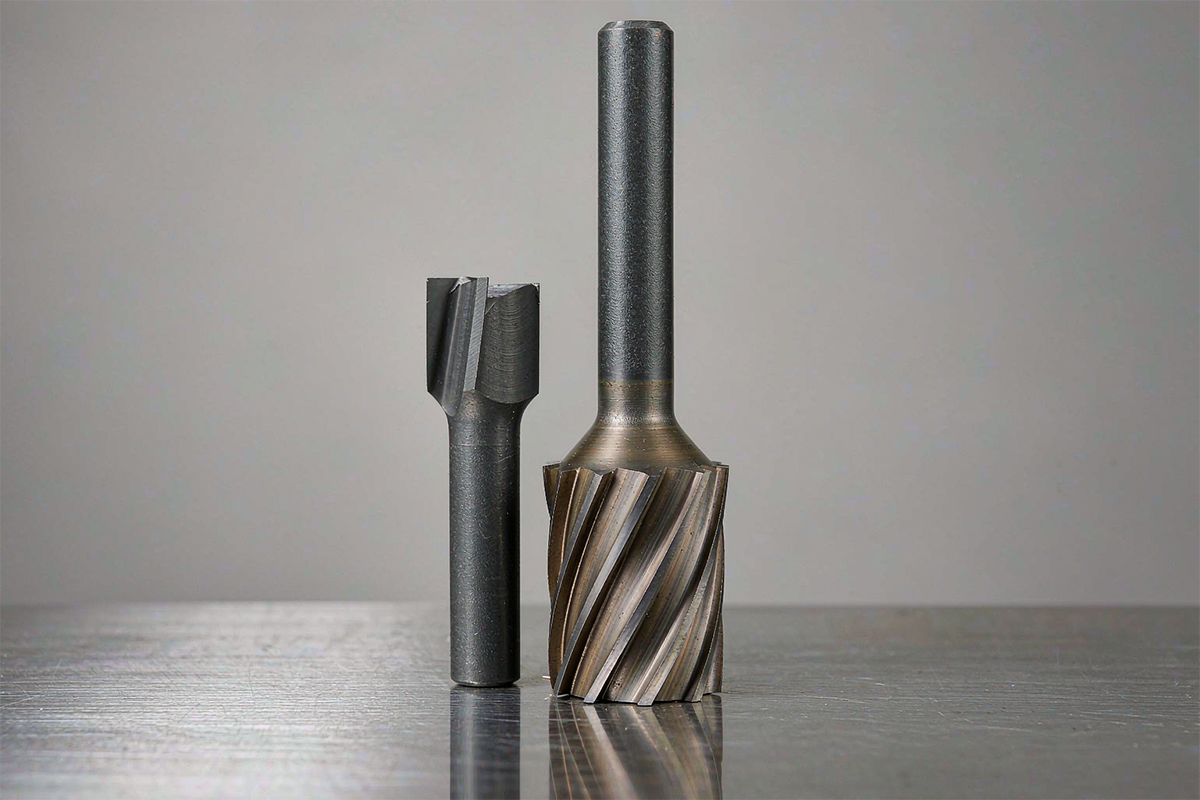
Dao phay T tùy chỉnh là gì?
Dao phay T tùy chỉnh là dụng cụ phay được chế tạo để gia công phần rộng hơn, phần cắt ngược của rãnh chữ T — phần nằm bên dưới một khe hẹp hơn. Hình học của nó có thể nhận ra ngay: chuôi hình trụ, cổ có đường kính giảm và đầu cắt rộng hơn ở đầu mũi. Đầu cắt tạo ra chiều rộng và chiều cao của phần cắt ngược, trong khi cổ có đường kính nhỏ hơn đi qua lỗ mở phía trên mà không chạm vào các bề mặt đã hoàn thiện.
Các kích thước tiêu chuẩn trong danh mục có thể đáp ứng nhiều loại rãnh thông thường, nhưng các chi tiết thực tế hiếm khi phù hợp với danh mục. Chiều rộng rãnh không tiêu chuẩn, chiều cao rãnh bất thường, điều kiện khoảng cách cổ chặt chẽ, yêu cầu tiếp cận sâu, kích thước bằng inch, hoặc các chi tiết góc như vát và bán kính đều đòi hỏi một dụng cụ được chế tạo theo chi tiết thay vì chi tiết được điều chỉnh theo dụng cụ. Đó là định nghĩa hoạt động của dao phay T tùy chỉnh: đường kính đầu, chiều rộng cắt, đường kính cổ, chiều dài cổ, chuôi và chiều dài tổng thể được sản xuất dựa trên mặt cắt rãnh và điều kiện gia công của khách hàng, thay vì chọn từ một danh sách kích thước cố định.
Bài viết này giải thích cách xác định các thông số của dụng cụ này, trình tự gia công hoạt động như thế nào, thông tin nào cần cho một đơn đặt hàng tùy chỉnh, và sự khác biệt giữa dụng cụ này so với các loại dụng cụ khác trong nhóm gia công rãnh.
Kích thước và khoảng cách cổ của dao phay T
Việc lựa chọn bắt đầu với năm kích thước, và mỗi kích thước trả lời một câu hỏi khác nhau về rãnh.
| Kích thước | Khớp với cái gì | Tại sao nó quan trọng |
|---|---|---|
| Đường kính đầu | Chiều rộng phần cắt ngược và lỗ vào | Đầu cắt phải tạo ra chiều rộng phần cắt ngược đã hoàn thiện và vẫn có thể đi qua đường vào |
| Độ dày đầu (chiều rộng cắt) | Chiều cao rãnh giữa mặt trên và mặt dưới | Xác định kích thước trục của phần cắt ngược trong một lần cắt; nếu quá mỏng có nghĩa là cần nhiều lần cắt bậc |
| Đường kính cổ | Chiều rộng lỗ rãnh, với khoảng cách bên | Cổ phải tạo khoảng cách với các bề mặt lỗ mở dọc theo toàn bộ đường cắt, không chỉ ở lúc vào |
| Độ tiếp cận (chiều dài cổ) | Độ sâu của phần cắt ngược bên dưới mặt tham chiếu | Đặt đầu cắt ở đúng vị trí; tham chiếu được sử dụng trên bản vẽ dụng cụ phải khớp với bản vẽ chi tiết |
| Chuôi và chiều dài tổng thể | Loại giá đỡ và độ vươn có thể sử dụng | Xác định độ cứng và liệu dụng cụ lắp ráp có tiếp cận chi tiết mà không va chạm hay không |
Hai kiểm tra rất dễ bị bỏ sót. Thứ nhất, dung sai đầu và khoảng cách cổ phục vụ các mục đích khác nhau và nên được kiểm tra riêng: một phép đo kích thước đầu một mình không chứng minh được cổ có tạo khoảng cách với lỗ mở hay không. Thứ hai, kích thước độ tiếp cận được đo theo tham chiếu được thể hiện trên bản vẽ dụng cụ; nó không thể thay thế cho độ dày đầu hoặc chiều dài cổ được chọn tự do. Các loại dao cắt rãnh chữ T phổ biến trên thị trường có đường kính đầu từ khoảng 3 đến 20 mm với chiều rộng cắt từ khoảng 0,5 đến 8 mm, và sản xuất tùy chỉnh mở rộng vượt ra ngoài các phạm vi đó theo cả hai hướng.
Cách gia công rãnh chữ T: Gia công rãnh dẫn hướng trước
Dao cắt rãnh chữ T không thể lao vào vật liệu rắn như dao khoan rãnh. Đầu cắt rộng hơn không có đường vào chi tiết gia công cho đến khi có lỗ vào, vì vậy trình tự tiêu chuẩn có hai giai đoạn.
Giai đoạn một gia công rãnh dẫn hướng — khe hẹp — bằng dao phay đầu vuông hoặc dao khoan rãnh có kích thước phù hợp với chiều rộng lỗ và ít nhất sâu bằng chiều sâu của rãnh chữ T hoàn thiện. Giai đoạn hai sử dụng dao phay T để vào: đầu cắt tiếp cận bên dưới lỗ mở và gia công phần cắt ngược theo các lần cắt hướng tâm, trong khi cổ di chuyển bên trong rãnh dẫn hướng. Đối với các chi tiết mà một đầu của đặc tính đang mở, đầu cắt có thể vào từ phía mở, và rãnh dẫn hướng có thể được rút ngắn hoặc loại bỏ — nhưng điều đó phải được xác nhận dựa trên chi tiết thực tế, không được giả định.
Trình tự này có những hệ quả thực tế. Chiều rộng rãnh dẫn hướng xác định đường kính cổ tối đa, điều này lại giới hạn đường kính đầu và độ cứng; một lỗ mở rộng hơn cho phép cổ mạnh hơn và một lần cắt ổn định hơn. Độ sâu rãnh phải được kiểm tra trước giai đoạn cắt ngược, vì đầu cắt định vị mình so với đáy rãnh dẫn hướng. Và vì đầu cắt cắt trên chu vi của nó và cả hai mặt bên trong một không gian giới hạn, phương pháp phay leo với mức độ tương tác giảm và khả năng loại phôi hiệu quả giúp giữ cho tải trọng có thể dự đoán được.
Yêu cầu bản vẽ cho dao phay T tùy chỉnh
Một đơn hàng tùy chỉnh chỉ tốt bằng thông tin đằng sau nó. Yêu cầu hữu ích nhất chứa bốn nhóm chi tiết.
- Bản vẽ mặt cắt rãnh. Một mặt cắt ngang cho thấy chiều rộng lỗ, chiều rộng phần cắt ngược, chiều cao rãnh và độ sâu từ một mặt tham chiếu đã xác định, với dung sai trên các kích thước cắt được nêu riêng biệt với các kích thước khoảng cách.
- Thông tin lỗ vào. Cho biết một đầu của rãnh có mở hay không, chiều rộng và độ sâu của rãnh dẫn hướng, và bất kỳ đồ gá hoặc các bức tường lân cận nào hạn chế đường dẫn dụng cụ. Một bản vẽ nhìn vào lỗ vào ngắn ngăn ngừa hầu hết các lỗi về kích thước.
- Vật liệu chi tiết gia công và trạng thái. Hợp kim, độ cứng, và việc cắt là liên tục hay gián đoạn, vì những điều này xác định vật liệu nền, hình học và lớp phủ.
- Bối cảnh gia công. Loại máy và giá đỡ, độ vươn dụng cụ dự kiến, sự sẵn có của dung dịch làm mát, và kích thước lô hàng mục tiêu. Thông tin về độ cứng quan trọng hơn kích thước danh nghĩa khi cổ dài.
Với các đầu vào này, nhà cung cấp có thể đề xuất các kích thước đầu, cổ và độ tiếp cận dựa trên mặt cắt thực tế, xác định dung sai nào là chức năng và đưa ra báo giá thực tế. Một quy trình tùy chỉnh có kỷ luật sau đó thực hiện xem xét bản vẽ, phê duyệt mẫu với các bản ghi đo lường, một lượng thử để kiểm tra khả năng lặp lại và cung cấp lại theo một bản sửa đổi bản vẽ đã được đóng băng. Người mua nêu rõ các điểm kiểm tra — ví dụ như đường kính đầu, độ dày đầu và độ chạy của cổ — ở giai đoạn yêu cầu nhận được các dụng cụ có thể được kiểm tra khi đến nơi, chứ không chỉ để ngắm nhìn.
Dao phay T cho nhôm so với thép
Vật liệu thay đổi dụng cụ trước khi nó thay đổi bất cứ điều gì khác.
Đối với nhôm và các hợp kim màu khác, ưu tiên là các cạnh cắt sắc nét và không gian chứa phôi. Các đầu có hai hoặc ba lưỡi cắt với các lưỡi cắt được đánh bóng, hoặc các phiên bản có lớp phủ DLC nơi tuổi thọ cạnh là quan trọng, sẽ loại bỏ các mảnh phôi lớn, dính mà nhôm tạo ra. Nên tránh các lớp phủ chứa nhôm như TiAlN và AlTiN trên chi tiết gia công nhôm: hóa học của lớp phủ phản ứng với vật liệu chi tiết gia công và khuyến khích cạnh tích lũy và sự nóng chảy của phôi.
Đối với thép carbon, thép hợp kim và thép không gỉ, cacbua đặc có lớp phủ là tiêu chuẩn. Các lớp phủ AlTiN hoặc TiSiN chịu được nhiệt độ cắt, và bốn lưỡi cắt trở lên cung cấp sự hỗ trợ cạnh và độ hoàn thiện mà vật liệu cứng hơn cần thiết, với chi phí là không gian chứa phôi chặt chẽ hơn — điều này có thể chấp nhận được vì phôi thép nhỏ hơn và dễ vỡ hơn. Thép không gỉ thêm hành vi làm cứng do gia công, vì vậy tốc độ nạp liệu nên giữ đủ cao để cắt thay vì cọ xát, và việc kiểm soát nhiệt thông qua dung dịch làm mát hoặc luồng khí nén quan trọng không kém so với việc chọn lớp phủ.
Giữa hai loại, tốc độ cắt khác nhau nhiều hơn so với hình học: nhôm chạy nhanh, thép chạy chậm hơn đáng kể, và thép cứng còn chậm hơn nữa với các cạnh được gia cố. Do đó, việc nêu rõ vật liệu tại thời điểm yêu cầu không phải là một thủ tục hình thức — nó thay đổi dụng cụ sẽ được sản xuất.
Rãnh chữ T so với Mộng cụt so với Dao cắt Woodruff
Ba loại dao cắt chuyên dụng gia công ba nhóm cắt ngược khác nhau, và chúng không thể thay thế cho nhau ngay cả khi hình dáng bên ngoài của chúng trông tương tự.
- Dao cắt rãnh chữ T tạo ra một phần cắt ngược hình chữ nhật bên dưới một lỗ hẹp hơn — hình dạng cổ máy và đồ gá kẹp cổ điển, được cắt sau rãnh dẫn hướng.
- Dao cắt mộng cụt tạo ra các bức tường cắt ngược nghiêng, tự khóa cho đường trượt, rãnh định vị và các chi tiết đồ gá. Góc trên dụng cụ phải khớp với góc trên chi tiết, và đầu rộng hơn cần lập kế hoạch đường vào tương tự như dụng cụ rãnh chữ T.
- Dao cắt lỗ then Woodruff tạo ra lỗ ngựa hình bán nguyệt cho then Woodruff trong trục. Đầu hình đĩa của chúng giống như đầu rãnh chữ T nhỏ, nhưng hình học then và lỗ ngựa quyết định việc lựa chọn.
Bài học chung là đường kính đầu, chiều rộng cắt, khoảng cách cổ và khả năng tiếp cận phải được kiểm tra so với mặt cắt ngang thực tế cho bất kỳ nhóm nào đang được sử dụng. Hình dáng tương tự không làm cho các dụng cụ có thể thay thế cho nhau đối với một đặc tính được chỉ định.
Số lượng lưỡi cắt và khả năng loại phôi trong gia công rãnh chữ T
Việc cắt rãnh chữ T giữ phôi ở những nơi khó loại bỏ nhất. Đầu cắt trên ba mặt bên trong một khoang có kích thước gần bằng chính nó, vì vậy phôi phải di chuyển lên các lưỡi cắt, qua rãnh dẫn hướng và ra ngoài — nếu không chúng sẽ bị cắt lại, nhiệt tích tụ và các cạnh hỏng sớm.
Số lượng lưỡi cắt là yếu tố chính. Ít lưỡi cắt hơn để lại các rãnh chứa phôi lớn hơn và phù hợp với nhôm và các phần cắt ngược sâu, kín; bốn lưỡi cắt trở lên cung cấp một đầu mạnh hơn và độ hoàn thiện tốt hơn cho thép, nơi lượng phôi trên mỗi răng thấp hơn. Ngoài số lượng lưỡi cắt, ba thói quen bảo vệ lần cắt: sử dụng các lần cắt hướng tâm thay vì các rãnh toàn chiều rộng nơi chi tiết cho phép, nâng hoặc rút lại định kỳ để làm sạch khoang, và hướng dung dịch làm mát hoặc khí nén vào lần cắt để phôi ra đi thay vì tuần hoàn lại. Độ vươn dụng cụ quá mức nhân lên tất cả các vấn đề này, vì vậy độ tiếp cận ngắn nhất mà vẫn có thể tạo khoảng cách với chi tiết là độ tiếp cận đúng.
Cacbua đặc so với dao cắt rãnh chữ T được hàn
Hai cấu trúc chiếm ưu thế trên thị trường, và sự lựa chọn phụ thuộc vào kích thước và nhiệm vụ.
Các dao cắt rãnh chữ T bằng cacbua đặc được mài từ một phôi cacbua đơn. Chúng cung cấp độ cứng cao nhất cho một đường kính cổ nhất định, giữ được hình học đầu chính xác và phù hợp với các đường kính nhỏ và trung bình nơi hầu hết các công việc tùy chỉnh được thực hiện. Giới hạn của chúng xuất hiện ở đường kính đầu lớn, nơi mà thân cacbua đặc trở nên đắt đỏ và cổ vẫn kiểm soát độ bền.
Các dao cắt rãnh chữ T được hàn mang các cạnh cắt bằng cacbua trên một thân thép cứng hơn. Chuôi thép và cổ hấp thụ sốc, cấu trúc giúp giữ cho các dụng cụ có đường kính lớn có giá cả phải chăng, và việc thay thế cạnh bằng mài lại rất đơn giản. Những đánh đổi là độ cứng thấp hơn ở vùng cổ và độ chính xác hình học phụ thuộc vào chất lượng hàn và mài, điều này làm cho việc kiểm soát quy trình của nhà cung cấp trở nên quan trọng hơn, chứ không phải ít hơn.
Một quy tắc kinh nghiệm thực tế: dưới khoảng 12–16 mm đường kính đầu, cacbua đặc thường thắng về độ cứng và độ chính xác; đối với các kích thước bàn máy lớn và các lần cắt gián đoạn nặng, một dụng cụ được hàn tốt có thể là lựa chọn kinh tế và dễ tha thứ hơn.
Những điểm chính cho người mua dao phay T tùy chỉnh
Một dao phay T tùy chỉnh được xác định bởi năm kích thước — đường kính đầu, độ dày đầu, đường kính cổ, độ tiếp cận và chuôi — và mỗi kích thước phải được kiểm tra cùng với mặt cắt rãnh, đường vào và giá đỡ. Rãnh dẫn hướng được thực hiện đầu tiên trong gia công và giới hạn cổ; vật liệu quyết định vật liệu nền, lớp phủ và số lượng lưỡi cắt; và lựa chọn cấu trúc giữa cacbua đặc và được hàn phụ thuộc vào kích thước đầu và nhiệm vụ. Người mua gửi một bản vẽ mặt cắt rõ ràng, nhìn vào lỗ vào, vật liệu và bối cảnh máy nhận được các dụng cụ phù hợp với ứng dụng thay vì các giá trị gần đúng từ danh sách kích thước — và các dụng cụ có các kích thước quan trọng có thể được kiểm tra khi đến nơi.


