Phay ren hay tiện ren: Lựa chọn phương pháp tạo ren phù hợp như thế nào?
News Details
Phay ren và tar ren là gì?
Tar ren và phay ren là hai cách phổ biến nhất để cắt ren trong trên máy CNC, và chúng loại bỏ kim loại theo những cách cơ bản khác nhau.
Tar ren sử dụng một cái tar — một dụng cụ có ren với các rãnh dọc trục — đi vào một lỗ khoan trước và cắt toàn bộ biên dạng ren trong một lần chạy. Cái tar quay và tiến lên với tốc độ nạp phù hợp với bước ren của chính nó, vì vậy tất cả các mặt bên của ren đều được tiếp xúc cùng một lúc. Đây là một quá trình trực tiếp, một bước: một cái tar cho một kích thước ren, đi vào và đi ra.
Phay ren sử dụng một dao cắt đường kính nhỏ hơn, thường là một dao phay ren bằng cacbua đặc, đi vào lỗ và di chuyển xung quanh thành trong theo đường đi nội suy xoắn ốc. Ren được tạo ra dần dần, mỗi vòng quay một lần, với mỗi vòng quay hoàn chỉnh sẽ làm dao cắt tiến lên một bước ren. Bởi vì dao cắt nhỏ hơn lỗ hoàn thiện, có khoảng trống xung quanh dụng cụ để các mảnh kim loại thoát ra, và lực cắt vẫn ở mức thấp trong suốt quá trình chạy.
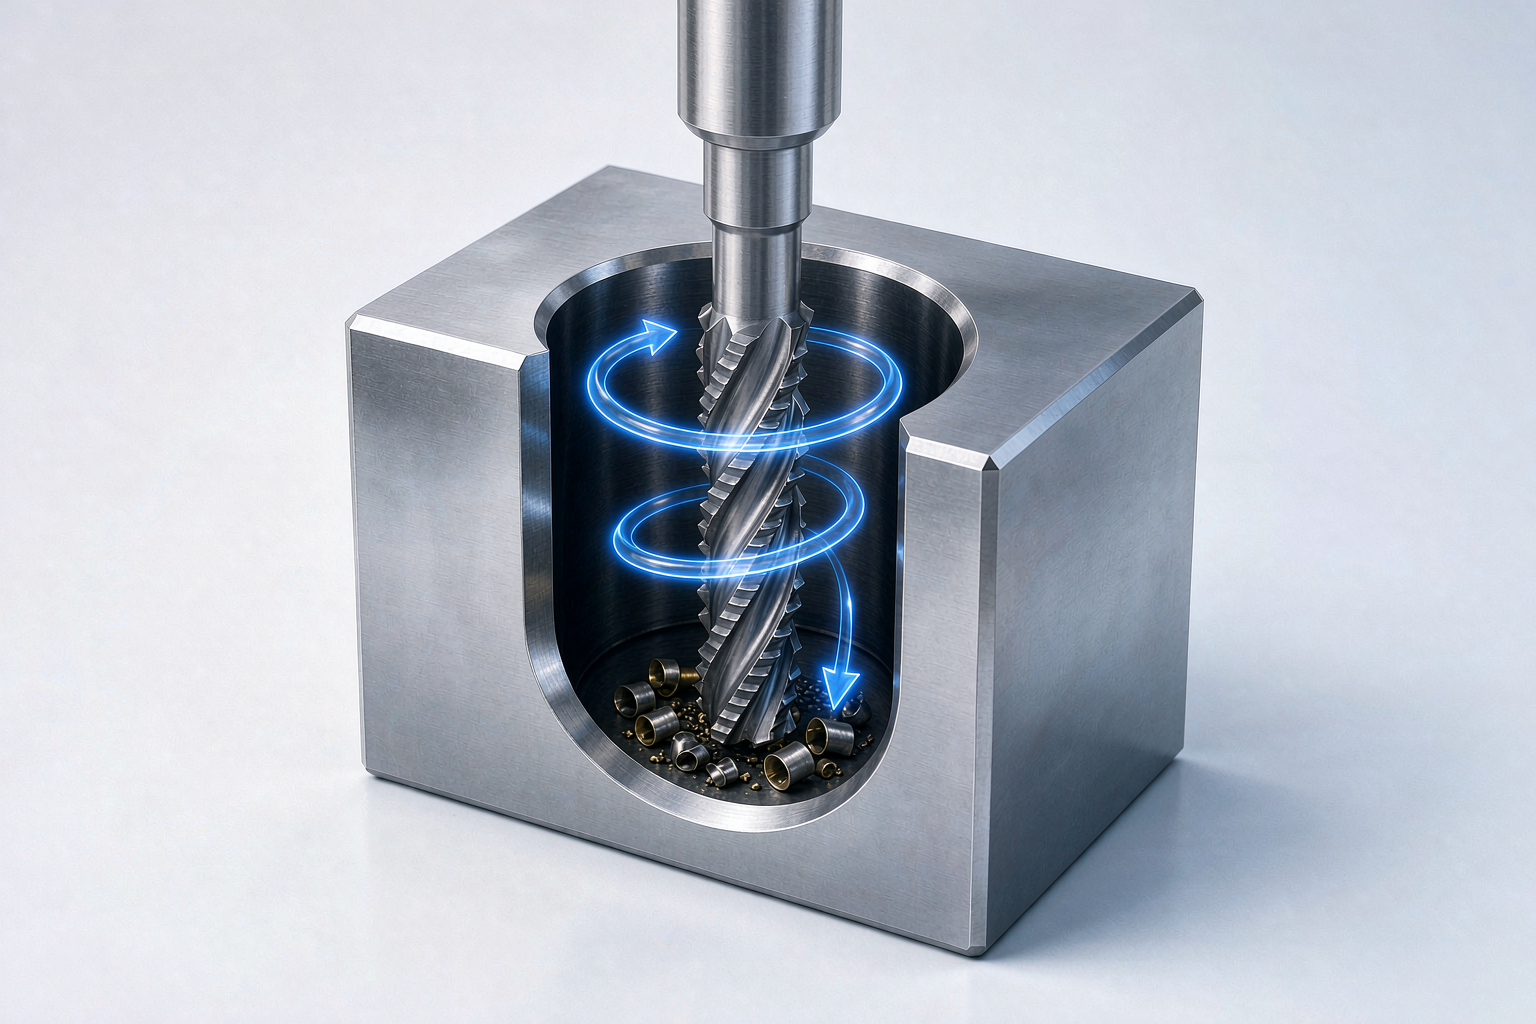
Sự khác biệt thực tế bắt nguồn từ hai hành động cắt này sẽ định hình mọi nội dung khác trong bài viết này: một cái tar được cam kết với toàn bộ lần cắt trong một lần tiếp xúc, trong khi một dao phay ren có thể điều chỉnh, tạm dừng hoặc rút lại tại bất kỳ điểm nào. Tầm quan trọng của điều này phụ thuộc vào bộ phận, vật liệu và số lượng.
So sánh giữa phay ren và tar ren: So sánh song song
Bảng dưới đây tóm tắt cách hai phương pháp này so sánh trên các yếu tố thường quyết định lựa chọn.
| Yếu tố | Phay ren | Tar ren |
|---|---|---|
| Thời gian chu kỳ | Chậm hơn trên mỗi lỗ, đặc biệt là trên các ren nhỏ | Nhanh chóng, lý tưởng cho các lỗ cùng kích thước lặp lại |
| Rủi ro vỡ dụng cụ | Thấp — dao cắt có thể rút lại và lỗ có thể được gia công lại | Cao hơn — một cái tar bị vỡ trong một bộ phận hoàn thiện sẽ tốn kém để loại bỏ |
| Lỗ mù | Tuyệt vời — các ren có thể tiếp cận gần đáy lỗ | Bị hạn chế bởi phần dẫn hướng của tar, sự tích tụ mảnh kim loại và không gian thoát mảnh |
| Vật liệu cứng | Cắt dần dần giữ cho lực cắt thấp trong các hợp kim cứng hoặc khó gia công | Khó khăn; cần các dụng cụ tar chuyên dụng và điều kiện cẩn thận |
| Tính linh hoạt về kích thước ren | Một dao cắt có thể bao phủ nhiều đường kính cùng bước ren | Một cái tar cho mỗi kích thước và bước ren |
| Chất lượng ren | Bề mặt hoàn thiện tốt; đường kính trung bình có thể điều chỉnh trong chương trình | Tốt khi điều kiện phù hợp, nhưng kích thước phụ thuộc vào cái tar |
| Ren đường kính lớn | Tiết kiệm chi phí; lực cắt vừa phải | Các cái tar lớn trở nên đắt tiền và đòi hỏi khắt khe |
| Thiết lập và lập trình | Cần nội suy xoắn ốc và một chương trình đã được kiểm chứng | Đơn giản; hoạt động với các chu trình tar tiêu chuẩn |
Không có hàng nào thắng trong so sánh một mình. Câu hỏi đúng là yếu tố nào trong số này chiếm ưu thế trong ứng dụng của bạn.
Khi nào nên sử dụng phay ren
Phay ren thể hiện giá trị của nó trong bốn tình huống xuất hiện lặp đi lặp lại trong gia công chính xác.
Lỗ mù với độ sâu ren lớn
Trong một lỗ mù, một cái tar cần không gian dẫn hướng cho đầu vát của nó, không gian cho mảnh kim loại và khoảng cách thoát trước khi nó chạm đáy — điều này thường có nghĩa là ren sử dụng được dừng lại trước vị trí mà thiết kế mong muốn. Một dao phay ren cắt bằng đầu và mặt bên của dụng cụ dọc theo một đường dẫn có kiểm soát, vì vậy ren có thể kéo dài gần đáy lỗ hơn, và mảnh kim loại không bị ép phía trước một dụng cụ có biên dạng đầy đủ.
Vật liệu khó gia công
Trong thép không gỉ, hợp kim titan và các vật liệu cứng hoặc làm cứng khác do gia công, việc tiếp xúc biên dạng đầy đủ của một cái tar tạo ra mô-men xoắn và nhiệt cao trong một lần chạy — đây là điều kiện điển hình cho cái tar bị vỡ. Phay ren phân bổ lần cắt trên nhiều vòng quay nhẹ, giữ cho lực cắt và nhiệt thấp hơn. Trong các bộ phận có giá trị cao, việc tránh một bộ phận bị loại bỏ có thể bù đắp cho thời gian chu kỳ dài hơn nhiều lần.
Nhiều kích thước ren với các đặc điểm chung
Một dao phay ren duy nhất thường có thể bao phủ nhiều đường kính cùng bước ren, đơn giản bằng cách thay đổi vòng quay đã lập trình. Đối với các xưởng gia công xử lý công việc hỗn hợp, điều này thay thế các ngăn kéo đựng các cái tar bằng một hoặc hai dao cắt và một thư viện chương trình — ít thay đổi dụng cụ hơn, ít tồn kho hơn và chuyển đổi nhanh hơn.
Các bộ phận có giá trị cao hoặc khó gia công lại
Nơi mà một bộ phận bị loại bỏ có nghĩa là hàng giờ gia công bị mất — các bộ phận hàng không vũ trụ, bộ phận y tế, vỏ lớn — sự an toàn của quá trình quan trọng hơn tốc độ thô. Phay ren cung cấp một con đường phục hồi mà tar ren không có: nếu kích thước không chính xác, người vận hành điều chỉnh một độ lệch và cắt lại ren tại chỗ.
Ưu điểm và nhược điểm của phay ren
Các ưu điểm của phay ren bắt nguồn trực tiếp từ hành động cắt dần dần của nó:
- Rủi ro vỡ thấp và gia công lại trên máy — các điều chỉnh kích thước được thực hiện trong chương trình, mà không có ren bị chéo
- Một dao cắt cho nhiều đường kính cùng bước ren, giảm tồn kho dụng cụ
- Ren gần đáy lỗ mù mà không cần hình học tar đặc biệt
- Lực cắt thấp hơn, ổn định hơn trong các vật liệu khó gia công
- Bề mặt hoàn thiện tốt hơn, bởi vì ren được phay thay vì được tạo thành trong một lần chạy nặng
- Khả năng cắt cả ren trong và ren ngoài với dụng cụ phù hợp
Các nhược điểm cũng thực tế và nên được cân nhắc một cách trung thực:
- Thời gian chu kỳ chậm hơn tar ren, đặc biệt là trên các lỗ nhỏ, lặp lại
- Lập trình đòi hỏi khắt khe hơn — máy phải hỗ trợ nội suy xoắn ốc trên cả ba trục
- Giá mua cao hơn trên mỗi dụng cụ so với một cái tar tiêu chuẩn
- Các dao phay ren rất nhỏ rất tinh tế; đối với các đường kính nhỏ trong vật liệu dễ gia công, một cái tar có thể vẫn là lựa chọn thực tế
- Kết quả phụ thuộc vào độ cứng của thiết lập — một thiết lập kém làm giảm lợi thế về chất lượng
Khi nào tar ren vẫn là lựa chọn đúng
Không có điều này làm cho tar ren trở nên lỗi thời. Đối với sản xuất số lượng lớn các ren tiêu chuẩn trong vật liệu dễ cắt, tar ren vẫn là con đường nhanh nhất và tiết kiệm chi phí nhất. Một lỗ xuyên M8 trong thép mềm, được lặp lại hàng ngàn lần trên một máy được bảo trì tốt, chính là công việc mà một cái tar được tạo ra để thực hiện: một dụng cụ, một chuyển động, nỗ lực lập trình tối thiểu.
Tar ren cũng có ý nghĩa khi máy không thể thực hiện nội suy xoắn ốc đáng tin cậy, khi xưởng thực hiện các chu trình tar đơn giản trên thiết bị cũ, hoặc khi dung sai ren không quan trọng và ngân sách dụng cụ eo hẹp. Một chiến lược ren cân bằng sử dụng cả hai phương pháp: các cái tar cho công việc nhanh chóng, lặp lại, và các dao phay ren nơi tính linh hoạt, độ khó vật liệu hoặc rủi ro loại bỏ vật liệu biện minh cho thời gian chu kỳ thêm.
Chi phí phay ren so với tar ren: Ngoài giá dụng cụ
So sánh giá cả của một cái tar và một dao phay ren là sự so sánh dễ thực hiện nhất và gây hiểu lầm nhất. Một cái tar có giá thấp hơn, và trên mỗi lỗ trong vật liệu dễ gia công, nó thường tạo ra ren rẻ hơn. Bức tranh tổng chi phí bổ sung một vài yếu tố:
- Rủi ro loại bỏ vật liệu. Khi một cái tar bị vỡ trong một bộ phận gần hoàn thiện, tổn thất là giá trị của mọi thứ đã được thực hiện trên bộ phận đó — không phải là giá của cái tar. Đối với các bộ phận có giá trị cao, một lần tránh vỡ duy nhất có thể bù đắp sự chênh lệch giá cho toàn bộ bộ dụng cụ.
- Tồn kho. Một dao phay ren bao phủ nhiều đường kính thay thế một bộ các cái tar, giảm tồn kho, thay đổi dụng cụ và rủi ro lấy nhầm một cái tar mòn hoặc sai kích thước.
- Gia công lại và thời gian chết. Một ren được phay ra một chút ngoài dung sai được sửa chữa tại máy bằng cách thay đổi độ lệch. Một lỗ tar quá lớn hoặc quá nhỏ thường có nghĩa là gia công lại bằng tay ngoài máy — hoặc loại bỏ vật liệu.
- Tiêu thụ dụng cụ. Các cái tar bị mòn với mỗi lỗ trong vật liệu mài mòn hoặc cứng; một dao phay ren bằng cacbua phân bổ sự mòn trên nhiều kim loại bị loại bỏ hơn trên mỗi cạnh, điều này có thể ưu tiên phay trên các lần chạy dài hơn trong các hợp kim khó gia công.
Đối với công việc số lượng từ thấp đến trung bình với các kích thước ren khác nhau, vật liệu khó gia công hoặc các bộ phận đắt tiền, tổng chi phí thường ủng hộ phay ren. Đối với các lần chạy dài các ren tiêu chuẩn giống hệt nhau trong vật liệu dễ gia công, tar ren thường giữ chi phí thấp nhất trên mỗi lỗ.
Chọn dao phay ren bằng cacbua phù hợp
Một khi ứng dụng yêu cầu phay ren, việc chọn dụng cụ quyết định liệu quá trình có phát huy được tiềm năng của nó hay không. Các kiểm tra chính trước khi đặt hàng:
- Phù hợp với vật liệu. Cacbua đặc hạt mịn với lớp phủ phù hợp với vật liệu phôi — nguyên tắc tương tự áp dụng cho các dao phay đầu và mũi khoan — giữ cho độ mòn cạnh dao có thể đoán trước trong thép không gỉ, titan và thép đã được làm cứng.
- Phạm vi bước ren và hình dạng ren. Xác nhận phạm vi bước ren được phép của dao cắt và tiêu chuẩn ren cho mỗi kích thước mà nó sẽ được yêu cầu tạo ra. Việc chia sẻ một đường kính danh nghĩa không làm cho hai bước ren có thể thay thế cho nhau.
- Tầm với và khoảng cách cổ dao. Các lỗ sâu hoặc mù cần chiều dài rãnh dao và khoảng cách cổ dao phù hợp để ren có thể được cắt đến độ sâu mà không cần phần thân hoặc giá đỡ can thiệp.
- Lỗ khoan tối thiểu. Dao cắt và cổ dao của nó phải vừa vặn về mặt vật lý với lỗ nhỏ nhất trong danh sách công việc.
- Khả năng của máy. Nội suy xoắn ốc đáng tin cậy và độ cứng đủ là điều kiện tiên quyết; xác minh chương trình và thiết lập trước khi thực hiện sản xuất.
Làm việc với một nhà sản xuất sản xuất dụng cụ ren bằng cacbua đặc trong nhà sẽ rút ngắn chu trình này. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), một nhà sản xuất dụng cụ cắt bằng cacbua đặc có trụ sở tại Thường Châu, Trung Quốc, sản xuất các dao phay đầu, mũi khoan, mũi doa, dao phay ren và các dụng cụ tạo hình phi tiêu chuẩn tùy chỉnh cho các ứng dụng ô tô, hàng không vũ trụ và tự động hóa máy móc, và có thể cung cấp các dao phay ren phù hợp với các vật liệu và tiêu chuẩn ren cụ thể — bao gồm cả các dụng cụ tạo hình nơi kích thước trong danh mục không phù hợp.
Câu hỏi thường gặp
Một dao phay ren có thể thay thế một cái tar trong một quy trình hiện có không?
Về mặt kỹ thuật là có trong hầu hết các ứng dụng CNC, nhưng câu hỏi tốt hơn là liệu nó có thêm giá trị hay không. Nếu tar ren hiện tại ổn định, nhanh chóng và không gặp sự cố, hãy giữ nó. Chuyển sang phay ren khi kiểm soát kích thước, rủi ro vỡ, độ sâu ren hoặc độ khó vật liệu đang gây tốn thời gian hoặc tiền bạc thực sự.
Các dao phay ren có cần một lỗ khoan trước không?
Phay ren tiêu chuẩn cắt vào một lỗ hiện có, vì vậy lỗ được khoan trước. Một số dụng cụ chuyên dụng có thể khoan, tar và vát mép trong một thiết lập, nhưng đối với hầu hết các công việc, một lỗ khoan trước có kích thước chính xác vẫn là một phần của quy trình.
Phay ren có thực tế cho các ren nhỏ không?
Có thể, nếu cẩn thận: các dao phay ren rất nhỏ tinh tế hơn và ít chịu đựng hơn khi có độ lệch tâm. Đối với các đường kính nhỏ trong vật liệu dễ gia công, tar ren thường vẫn là lựa chọn mạnh mẽ hơn.
Phương pháp nào tạo ra ren tốt hơn?
Phay ren thường tạo ra bề mặt hoàn thiện sạch hơn và cung cấp kiểm soát trực tiếp đường kính trung bình thông qua điều chỉnh độ lệch. Một cái tar sắc nét, được áp dụng tốt trong vật liệu phù hợp cũng tạo ra ren chắc chắn — sự khác biệt là chất lượng phay có thể được sửa chữa tại máy, trong khi chất lượng tar phụ thuộc vào các điều kiện được thiết lập trước vòng quay đầu tiên.


