Dao doa có dung dịch làm mát đi qua: Cách doa bên trong làm mát cải thiện chất lượng lỗ
News Details
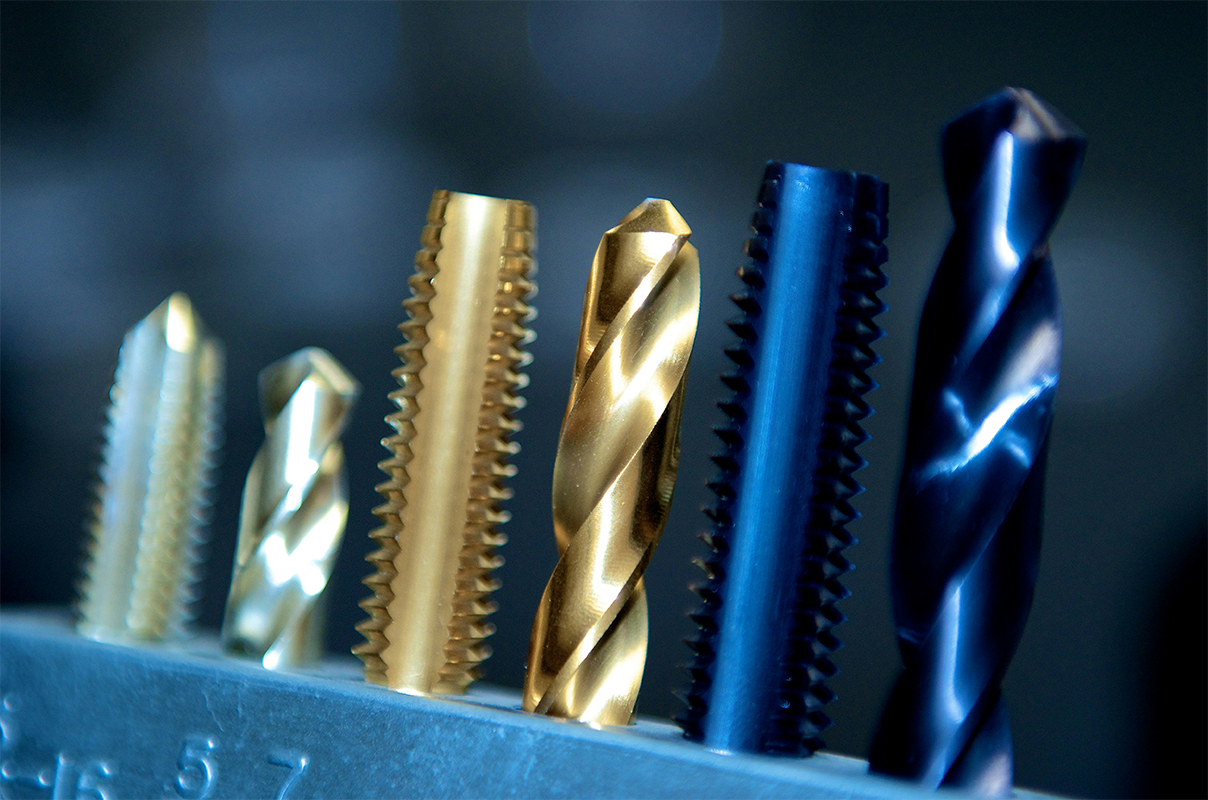
Dao doa có tính chất dẫn dầu đi qua dẫn dòng dung dịch làm mát có áp suất qua các kênh bên trong trong thân dao và thải ra ngay tại các cạnh cắt. Hướng dẫn này giải thích cách các công cụ này hoạt động, điều kiện máy móc cần thiết là gì, và cách đánh giá dung sai, độ hoàn thiện và yêu cầu tuổi thọ công cụ trước khi bạn đặt hàng.
Dao doa dẫn dung dịch làm mát qua là gì?
Dao doa dẫn dung dịch làm mát qua là dụng cụ doa chính xác với các kênh dẫn dung dịch làm mát bên trong được gia công xuyên qua thân dao. Dung dịch làm mát dưới áp suất di chuyển từ trục chính qua các kênh này và thoát ra gần các cạnh cắt, theo phương dọc tại đầu dụng cụ hoặc theo phương xuyên qua các lưỡi cắt. Thay vì dựa vào các vòi phun dòng chảy bên ngoài để tiếp cận vùng cắt, dụng cụ dẫn dung dịch làm mát đến chính xác vị trí cắt xảy ra.
Thiết kế này quan trọng nhất khi dung dịch làm mát bên ngoài gặp khó khăn: lỗ sâu, lỗ đáy, và các vật liệu tạo ra phoi dẻo hoặc kết dính. Bằng cách rửa phoi ra khỏi lỗ và ổn định nhiệt độ tại vùng cắt, dao doa dẫn dung dịch làm mát qua giúp giữ đường kính, bảo vệ bề mặt hoàn thiện và kéo dài tuổi thọ dụng cụ trong quá trình doa sản xuất.
Tại sao dao doa dẫn dung dịch làm mát qua bằng vật liệu cacbua chiếm ưu thế trong sản xuất chính xác?
Hầu hết các dụng cụ doa dẫn dung dịch làm mát bên trong được bán cho sản xuất CNC được làm từ cacbua đặc hoặc cấu trúc đầu cacbua. So với thép tốc độ cao (HSS), cacbua cung cấp khả năng chống mài mòn cao hơn nhiều, giữ kích thước lâu hơn trong quá trình sản xuất, và hỗ trợ tốc độ cắt cao hơn. HSS vẫn là lựa chọn hợp lý cho lô hàng nhỏ và công việc nguyên mẫu vì nó cứng chắc hơn, rẻ hơn và dễ mài sắc; tuy nhiên, đối với doa chính xác khối lượng lớn, cacbua là chất nền thông thường.
Các nhà cung cấp thường chỉ định loại cacbua siêu mịn hoặc hạt vi mô cho các công cụ này. Cacbua hạt mịn giữ cạnh cắt sắc hơn, giúp giảm lực cắt và hỗ trợ cả chất lượng lỗ và độ bền cạnh. Đối với đường kính lớn hơn, một số nhà sản xuất cung cấp các thiết kế đầu hàn hoặc thân thép với đầu cacbua, mang lại hiệu suất dẫn dung dịch làm mát qua với chi phí thấp hơn so với thân cacbua đặc.
Yêu cầu về máy móc cho doa dung dịch làm mát qua trục chính
Dao doa dẫn dung dịch làm mát qua chỉ hoạt động khi dung dịch làm mát thực sự tiếp cận dụng cụ. Máy phải có hệ thống dẫn dung dịch làm mát qua trục chính (TSC), thường cung cấp 20–80 bar tùy thuộc vào ứng dụng. Đầu kẹp dụng cụ phải được làm kín cho dung dịch làm mát bên trong — đầu kẹp ống kẹp được làm kín bằng dung dịch làm mát hoặc đầu kẹp thủy lực là các lựa chọn phổ biến — vì sự rò rỉ tại giao diện giữa cán và đầu kẹp làm giảm áp suất trước khi dung dịch làm mát tiếp cận các cạnh cắt.
Tình trạng dung dịch làm mát cũng quan trọng. Các kênh bên trong trong các công cụ này nhỏ, do đó nguồn cung cấp nên được lọc, và dung dịch cắt hòa tan trong nước thường được duy trì ở nồng độ khoảng 5–8%, không chứa các hạt có thể làm tắc nghẽn các lỗ đi. Các xưởng không có trục chính TSC không thể vận hành hiệu quả các công cụ dẫn dung dịch làm mát bên trong; trong trường hợp đó, bố trí dung dịch làm mát dòng chảy bên ngoài hoặc MQL (bôi trơn lượng tối thiểu) với dụng cụ tương thích là các lựa chọn thay thế thực tế.
Doa lỗ sâu và thoát phoi
Phoi là kẻ thù chính trong doa lỗ sâu. Khi tỷ lệ độ sâu trên đường kính tăng lên trên khoảng 3:1, phoi không có đường thoát tự nhiên; chúng tích tụ vào các lưỡi cắt, bị cắt lại, làm xước lỗ, đẩy lỗ quá kích thước, và có thể làm gãy dụng cụ. Dung dịch làm mát bên trong giải quyết vấn đề này bằng cách liên tục ép phoi ra khỏi lỗ, trước khi chúng có thể tích tụ hoặc bị cắt lại.
Với dung dịch làm mát qua trục chính đầy đủ, người mua có thể mong đợi kết quả ổn định tại các tỷ lệ độ sâu mà doa thông thường không thể đạt được. Các nhà sản xuất dụng cụ thường xếp hạng khoan dẫn dung dịch làm mát bên trong đến khoảng 10×D và cung cấp dao doa dẫn dung dịch làm mát qua cho độ sâu lỗ lên đến khoảng 8×D, với các ứng dụng sâu hơn chuyển sang quy trình khoan súng hoặc BTA. Hai lợi ích nữa theo trực tiếp: nhiệt độ vùng cắt ổn định giữ cho đường kính lỗ nhất quán trên lô hàng sản xuất, và sự biến động lực cắt thấp hơn cải thiện độ thẳng của lỗ trong các lỗ sâu.
Áp suất dung dịch làm mát cho doa
Áp suất là biến số mà người mua thường đánh giá thấp nhất. Các nhà sản xuất dao doa thường trích dẫn áp suất làm việc giữa khoảng 300 và 1000 psi (20–70 bar) cho các dụng cụ dẫn dung dịch làm mát qua, và một số chỉ định 20–80 bar (300–1200 psi) tùy thuộc vào độ sâu lỗ. Một hướng dẫn chung: khoảng 20 bar là mức tối thiểu để rửa phoi hiệu quả trong các lỗ lên đến 5×D, trong khi các lỗ trong phạm vi 5–10×D yêu cầu 40–80 bar. Dưới khoảng 10 bar, việc thoát phoi trở nên không đáng tin cậy và tuổi thọ dụng cụ bị ảnh hưởng.
| Độ sâu lỗ | Hướng dẫn áp suất điển hình |
|---|---|
| Lên đến 5×D | Khoảng 20 bar (≈300 psi) tối thiểu để rửa phoi đáng tin cậy |
| 5–10×D | 40–80 bar (≈600–1200 psi) được khuyến nghị |
Nhiều áp suất hơn không phải lúc nào cũng tốt hơn. Áp suất quá mức có thể làm giãn nở lỗ bằng thủy lực hoặc làm hỏng các đặc tính chi tiết tinh tế của vật liệu, do đó hãy tuân theo khuyến nghị áp suất của nhà sản xuất dụng cụ cho đường kính và độ sâu cụ thể, và đảm bảo bơm cung cấp lưu lượng nhất quán, không chỉ áp suất đỉnh.
Lỗ đáy so với lỗ xuyên: Chọn dẫn dung dịch làm mát phù hợp
Dao doa dẫn dung dịch làm mát qua có hai kiểu dẫn, và việc phù hợp chúng với loại lỗ là quan trọng. Các dụng cụ dẫn trung tâm gửi dung dịch làm mát ra khỏi mặt trước của dụng cụ. Trên một lỗ đáy, dung dịch làm mát chạm vào đáy lỗ, chảy ngược qua các cạnh cắt và đẩy phoi lên và ra ngoài — chính xác là những gì hoạt động lỗ đáy cần. Trên một lỗ xuyên, tia phun phía trước đó đơn giản là thoát ra phía bên kia mà không làm ướt các cạnh cắt, lãng phí dung dịch làm mát. Các dụng cụ dẫn qua lưỡi cắt, nơi dung dịch làm mát thoát ra theo phương xuyên qua các lưỡi cắt, là lựa chọn phù hợp cho các lỗ xuyên vì chúng làm ướt các cạnh cắt khi dung dịch làm mát thoát ra sang bên.
Hướng xoắn ốc tương tác với dẫn dung dịch làm mát. Một xoắn ốc bên trái đẩy phoi về phía trước dụng cụ, phù hợp với các dao doa dẫn qua lưỡi cắt trong các lỗ xuyên; một xoắn ốc bên phải kéo phoi trở lại về phía cán, bổ sung cho các dao doa dẫn trung tâm trong các lỗ đáy. Đối với sản xuất tập trung vào môi trường, doa MQL với các dụng cụ tương thích cũng là một lựa chọn, nhưng việc thoát phoi phải được theo dõi chặt chẽ vì MQL cung cấp lưu lượng dung dịch thấp hơn nhiều so với dung dịch làm mát áp suất cao.
Dao doa dẫn dung dịch làm mát qua so với dao doa tiêu chuẩn
Dao doa tiêu chuẩn dựa vào dung dịch làm mát bên ngoài và các lưỡi cắt mở. Đối với các lỗ xuyên nông trong vật liệu dễ gia công, nó vẫn là lựa chọn hợp lý, chi phí thấp hơn. Bảng dưới đây tóm tắt các khác biệt quan trọng trong sản xuất:
| Đặc tính | Dao doa tiêu chuẩn (dung dịch làm mát bên ngoài) | Dao doa dẫn dung dịch làm mát qua |
|---|---|---|
| Làm mát tại vùng cắt | Thấp đến trung bình | Cao |
| Khả năng lỗ sâu | Giới hạn (≈3×D) | Lên đến ≈8–10×D |
| Thoát phoi | Kém trong các lỗ sâu | Ép ra ngoài với dung dịch làm mát |
| Tuổi thọ dụng cụ | Đường cơ sở | Khoảng 2–4× lâu hơn |
| Chi phí ban đầu | Thấp hơn | Cao hơn |
Quy tắc thực tế: nếu các lỗ sâu hơn khoảng 3×D, đáy, hoặc được gia công trong các vật liệu dính như thép không gỉ hoặc hợp kim titan, thiết kế dẫn dung dịch làm mát bên trong thường tự chi trả thông qua việc giảm các bộ phận bị loại bỏ và giảm thay đổi dụng cụ.
Dung sai dao doa H7 và độ hoàn thiện bề mặt
Chất lượng lỗ là nơi dung dịch làm mát bên trong thể hiện trong kết quả đo lường. Các nhà sản xuất dao doa dẫn dung dịch làm mát bên trong bằng cacbua thường nhắm vào dung sai lỗ H7 (lớp IT7) trong sản xuất tiêu chuẩn, với H6 được cung cấp bởi một số nhà sản xuất cho các bố trí cứng chắc hơn. Các giá trị độ hoàn thiện bề mặt được báo cáo dao động từ Ra 1.6 µm xuống Ra 0.4 µm tùy thuộc vào vật liệu, tiến độ và hình học dụng cụ. Độ rung thấp — thường được chỉ định ở 3 µm trở xuống tại đường kính cắt — là yếu tố đóng góp quan trọng, vì độ rung làm cho dao doa cắt không đều và làm tăng kích thước lỗ.
Các số liệu này là khả năng được nhà cung cấp báo cáo, không phải là đảm bảo cho mọi bố trí. Để đạt được chúng một cách nhất quán cần có máy móc và kẹp phôi cứng chắc, lượng dư doa chính xác còn lại bởi lỗ dẫn hướng, áp suất dung dịch làm mát ổn định, và tiến độ được điều chỉnh phù hợp với vật liệu. Hãy yêu cầu các nhà cung cấp báo cáo kiểm tra và dữ liệu ứng dụng cho đường kính và vật liệu lỗ của bạn trước khi cam kết với một lớp dung sai.
Các điểm chính cho người mua
- Phù hợp dụng cụ với lỗ: dẫn trung tâm cho lỗ đáy, dẫn qua lưỡi cắt cho lỗ xuyên, và xác nhận hướng xoắn ốc hỗ trợ thoát phoi.
- Kiểm tra máy móc trước: áp suất bơm TSC, đầu kẹp dụng cụ được làm kín, lọc và nồng độ dung dịch làm mát là điều kiện tiên quyết, không phải là nâng cấp.
- Điều chỉnh áp suất theo độ sâu: khoảng 20 bar cho các lỗ đến 5×D và 40–80 bar cho 5–10×D.
- Đánh giá các yêu cầu chính xác dựa trên bằng chứng: hỏi về lớp dung sai (thường là H7), phạm vi Ra mong đợi, đặc điểm kỹ thuật độ rung và báo cáo kiểm tra.
- Đối với các lỗ sâu, đáy hoặc vật liệu dính, so sánh tổng chi phí cho mỗi lỗ — dung dịch làm mát bên trong thường thắng về việc loại bỏ, gia công lại và thay đổi dụng cụ.


