Mũi Khoan Hợp Kim: Các Loại, Cách Chọn, Lớp Phủ và Xử Lý Sự Cố Khi Khoan Kim Loại
News Details
Mũi khoan cacbua là dụng cụ tạo lỗ mặc định trong hầu hết các xưởng gia công kim loại hiện đại, nhưng thuật ngữ này bao gồm một loạt các dụng cụ được chế tạo cho các công việc rất khác nhau. Hai mũi khoan đều mang nhãn cacbua có thể khác nhau về chất nền, lớp phủ, thiết kế dung dịch làm mát và hình học đầu mũi — và những khác biệt đó quyết định liệu một lỗ có được tạo ra trong vài giây hay bị hỏng sau một lần đi dao. Hướng dẫn này giải thích mũi khoan cacbua là gì, cách so sánh chúng với thép tốc độ cao, cách chọn mũi khoan cho thép và thép không gỉ, lớp phủ nào phù hợp với vật liệu nào, khi nào nên dùng thiết kế dung dịch làm mát đi ngang có giá trị tăng thêm, và những gì cần kiểm tra khi lỗ bị lỗi.
Mũi khoan cacbua là gì và chúng phù hợp ở đâu
Mũi khoan xoắn toàn cacbua được gia công từ cacbua vonfram với chất kết dính coban. Vật liệu cứng hơn và chịu nhiệt tốt hơn nhiều so với thép tốc độ cao: các so sánh công cụ được công bố thường trích dẫn độ cứng khoảng 89–93 HRA cho cacbua so với khoảng 62–67 HRC cho HSS, với khả năng chịu nhiệt trong khoảng 1.200 °C so với khoảng 600 °C. Sự kết hợp đó cho phép dụng cụ cacbua chạy với tốc độ cắt cao hơn HSS trong thép nhiều lần, thường được trích dẫn là 80–200 m/phút cho cacbua so với 25–40 m/phút cho HSS.
Sự đánh đổi là độ giòn. Cacbua chịu được nhiệt và mài mòn nhưng không chịu được sốc, rung động hoặc sai lệch. Mũi khoan cacbua được trang bị trên máy cứng vững, giá đỡ ổn định và độ rung thấp sẽ giữ dung sai trong thời gian dài; cùng một mũi khoan đó trong dụng cụ cầm tay hoặc trục chính mòn có thể bị mẻ ngay từ lỗ đầu tiên. Các so sánh được công bố cho thấy tuổi thọ dụng cụ cacbua trong thép khoảng 10–20 lần HSS, với đơn giá cao hơn ba đến năm lần — đó là lý do tại sao quyết định thường được đưa ra dựa trên chi phí mỗi lỗ và thời gian chết thay vì giá của một mũi khoan đơn lẻ.
Các loại mũi khoan cacbua
Hầu hết các danh mục đều phân nhóm mũi khoan cacbua theo cấu trúc và theo vấn đề lỗ khoan mà chúng giải quyết.
- Mũi khoan xoắn toàn cacbua là dụng cụ đa năng cho thép, gang, nhôm và vật liệu không sắt. Cán thẳng, cứng vững và có sẵn các series ngắn, tiêu chuẩn và dài.
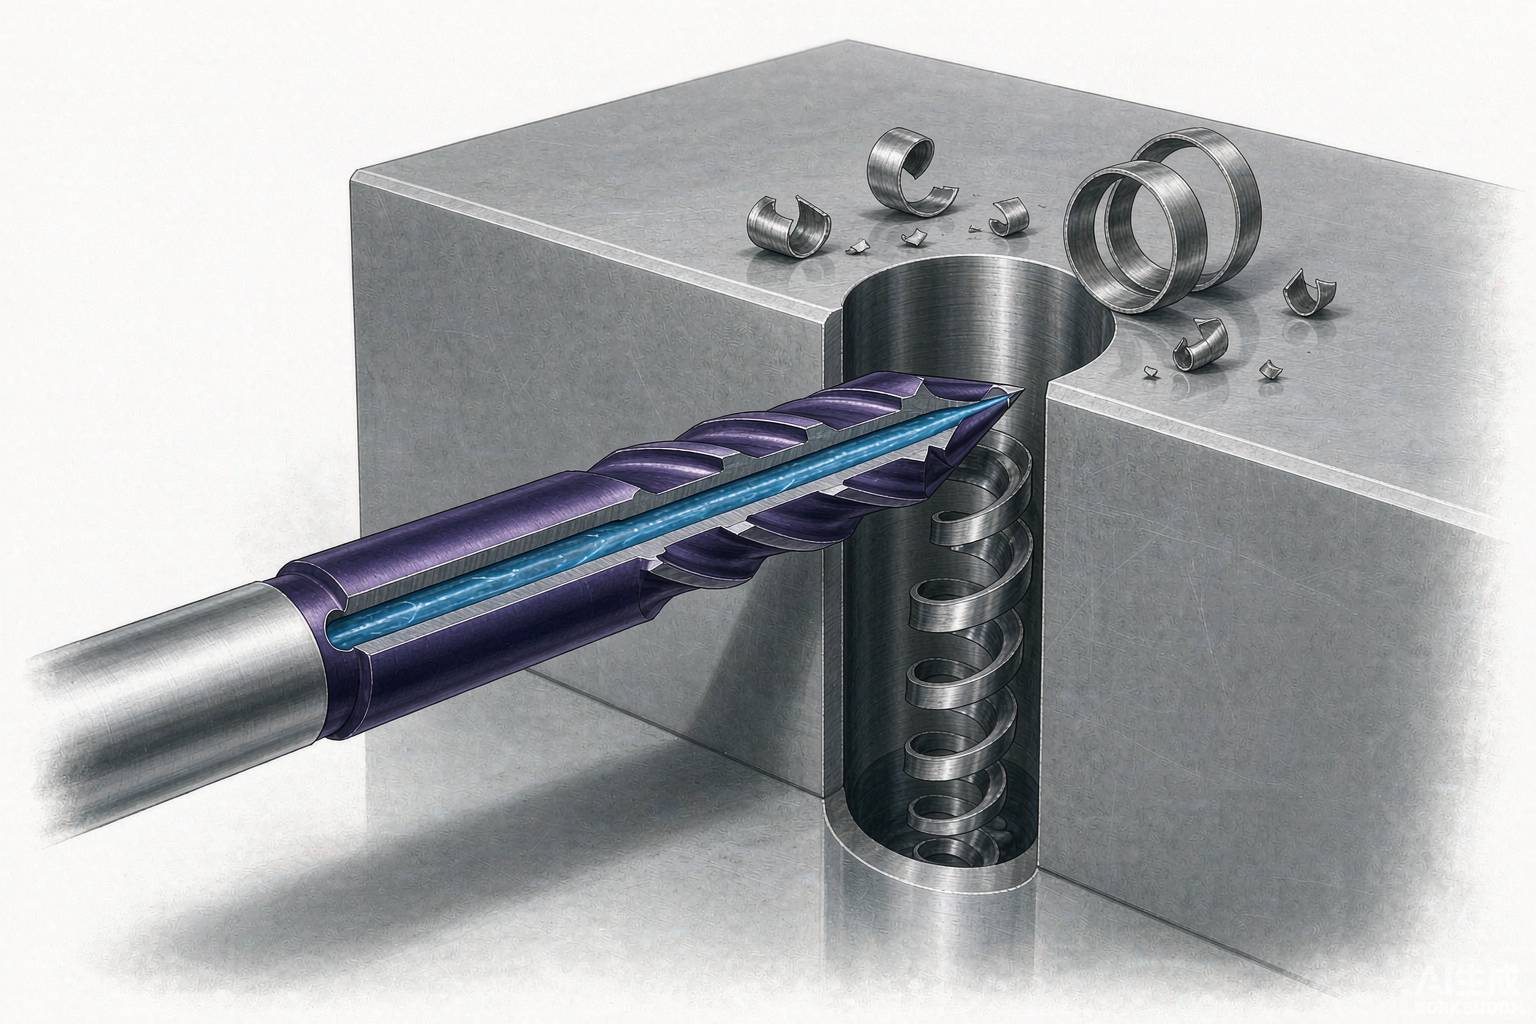
- Mũi khoan có dung dịch làm mát đi ngang có các ống dẫn nội bộ để dẫn dung dịch làm mát đến lưỡi cắt. Chúng là lựa chọn tiêu chuẩn cho các lỗ sâu và cho các vật liệu tạo ra phoi dài, dạng sợi.
- Mũi khoan đầu cacbua hàn một đoạn chèn cacbua vào thân thép. Chúng phù hợp với các công việc mài mòn như đá, một số loại gang và các lỗ đường kính lớn mà thân toàn bằng cacbua sẽ không kinh tế.
- Mũi khoan vi mô là các dụng cụ toàn bằng cacbua dành cho các lỗ nhỏ trong thiết bị điện tử, bộ phận y tế và dụng cụ chính xác, nơi tốc độ trục chính cao và độ rung tối thiểu quan trọng hơn tốc độ tiến dao.
- Mũi khoan bậc cắt nhiều đường kính bằng một dụng cụ, giảm số lần thay dao trên tấm kim loại và các bộ phận thành mỏng.
- Mũi khoan hiệu suất cao kết hợp hình học rãnh xoắn, chuẩn bị lưỡi cắt và lớp phủ cụ thể cho thép không gỉ, titan, thép tôi và siêu hợp kim.
Quy tắc thực tế là cấu trúc nên tuân theo lỗ khoan, không nên tuân theo trang danh mục: đường kính, độ sâu, dung sai, vật liệu và độ cứng của máy cùng nhau chỉ ra một nhóm cụ thể.
Cacbua vs mũi khoan HSS
So sánh dưới đây phản ánh các giá trị xuất hiện trong các tài liệu tham khảo công cụ được công bố. Chúng là các phạm vi điển hình để tham khảo, không phải là sự đảm bảo cho một mũi khoan hoặc máy cụ thể, vì kết quả phụ thuộc nhiều vào phôi, giá đỡ và dữ liệu cắt.
| Thuộc tính | Mũi khoan toàn cacbua | Mũi khoan HSS |
|---|---|---|
| Độ cứng | Khoảng 89–93 HRA | Khoảng 62–67 HRC |
| Khả năng chịu nhiệt | Lên đến khoảng 1.200 °C | Lên đến khoảng 600 °C |
| Tốc độ cắt trong thép | Thường 80–200 m/phút | Thường 25–40 m/phút |
| Độ dẻo dai | Thấp; nhạy cảm với sốc và sai lệch | Cao; dễ dàng xử lý trong các thiết lập không ổn định |
| Tuổi thọ dụng cụ trong thép | Được báo cáo khoảng 10–20 lần HSS | Điểm chuẩn |
| Chi phí dụng cụ tương đối | Cao hơn khoảng 3–5 lần | Thấp nhất |
| Phù hợp điển hình | Sản xuất CNC, dung sai chặt chẽ, vật liệu cứng hoặc mài mòn | Khoan thủ công, bảo trì, số lượng ít, độ cứng kém |
Trên thực tế, cacbua chiến thắng khi máy cứng vững, dung sai quan trọng, vật liệu cứng hoặc mài mòn, và việc thay đổi dụng cụ có chi phí cao hơn chênh lệch giá. HSS hoặc HSS coban vẫn có ý nghĩa đối với công việc một lần, khoan tay, công việc sửa chữa và các máy cũ có độ rung có thể làm mẻ lưỡi cacbua.
Cách chọn mũi khoan cho thép
Thép không phải là một vật liệu duy nhất. Thép carbon thấp, thép hợp kim, thép không gỉ và thép tôi có các đặc điểm khác nhau, vì vậy việc lựa chọn nên tuân theo một thứ tự cố định thay vì một mũi khoan yêu thích.
- Xác định nhóm vật liệu. Các tài liệu tham khảo công cụ sử dụng các nhóm ISO — P cho thép, M cho thép không gỉ, K cho gang, N cho kim loại không sắt, S cho siêu hợp kim và H cho vật liệu tôi. Nhóm này quyết định việc chuẩn bị lưỡi cắt, lớp phủ và dữ liệu cắt.
- Chọn cấu trúc mũi khoan. Toàn bộ cacbua để có tốc độ, độ chính xác và tuổi thọ cao trong các thiết lập ổn định; cacbua có dung dịch làm mát đi ngang cho độ sâu và loại bỏ phoi; HSS coban nơi độ cứng hạn chế hoặc số lượng thấp.
- Đối sánh hình học đầu mũi khoan. Điểm phân đôi 135° tự căn giữa, giảm lực đẩy và ngăn mũi khoan trượt trên thép hợp kim và thép không gỉ. Điểm 118° linh hoạt hơn nhưng thường cần lỗ dẫn hướng trong kim loại cứng.
- Kiểm tra độ dài rãnh xoắn so với độ sâu lỗ. Rãnh xoắn phải dài hơn lỗ cộng với độ dày vật liệu để phoi có thể thoát ra; mũi khoan rãnh xoắn ngắn trong lỗ sâu sẽ chứa các mảnh vụn và quá nóng.
- Quyết định về dung dịch làm mát. Dung dịch làm mát nội bộ gần như bắt buộc đối với độ sâu khoảng 5×D và trở lên, và trở nên không thể thiếu ở độ sâu 8×D và sâu hơn.
- Chọn lớp phủ cho vật liệu, không phải cho màu sắc trên hộp.
- Xác nhận độ cứng và độ rung — giá đỡ, đồ gá và tình trạng trục chính quyết định liệu có thể sử dụng cacbua hay không.
- Bắt đầu từ dữ liệu cắt của nhà sản xuất và điều chỉnh dựa trên phoi và tải trọng thay vì dựa trên phỏng đoán.
Vượt qua đường kính khoảng 12–13 mm trong thép cứng, mũi khoan xoắn bắt đầu gặp khó khăn; máy cắt vòng hoặc mũi khoan chèn có thể lập chỉ mục thường trở thành giải pháp tốt hơn, và logic tương tự cũng áp dụng khi lỗ lớn so với máy.
Lớp phủ mũi khoan: TiAlN vs TiN
Lớp phủ là quản lý nhiệt. Chúng không cắt, nhưng chúng hạn chế lượng nhiệt đến chất nền cacbua và lượng mài mòn mà mặt bên chịu đựng. Các bảng so sánh được công bố thường trích dẫn các giá trị sau.
| Lớp phủ | Độ cứng | Nhiệt độ làm việc | Sử dụng điển hình | Cần lưu ý |
|---|---|---|---|---|
| TiN | Khoảng 2.200–2.500 HV | Khoảng 600 °C | Thép carbon, gang, công việc đa năng | Oxy hóa nhanh ở tốc độ và nhiệt độ cao |
| TiAlN | Khoảng 2.800–3.200 HV | Khoảng 900–1.000 °C | Thép không gỉ, thép hợp kim, titan, tốc độ cao và cắt khô | Nguy cơ tạo cạnh tích tụ trong nhôm |
| AlTiN | Khoảng 3.000–3.500 HV | Khoảng 1.000–1.100 °C | Thép tôi, siêu hợp kim | Giòn hơn; không phù hợp cho cắt gián đoạn |
| DLC | Khoảng 5.000–8.000 HV | Khoảng 400–500 °C | Nhôm, hợp kim đồng, vật liệu tổng hợp | Suy giảm nếu vùng cắt chạy rất nóng |
Lỗi thường gặp là coi TiAlN là một bản nâng cấp cho mọi thứ. Trong công việc kim loại sắt thì đúng vậy, vì nhôm trong lớp phủ tạo thành một lớp oxit mỏng chống lại nhiệt. Trong nhôm và các hợp kim không sắt mềm khác, nó có thể hoạt động ngược lại: lớp phủ thúc đẩy sự hàn phoi và tích tụ cạnh, vì vậy các rãnh xoắn đánh bóng, lớp phủ loại ZrN hoặc DLC là lựa chọn tốt hơn. TiN vẫn là một lựa chọn hợp lý, chi phí thấp hơn cho thép carbon và gang nơi nhiệt độ cắt ở mức vừa phải.
Mũi khoan có dung dịch làm mát đi ngang cho các lỗ sâu
Loại bỏ phoi là giới hạn thực sự đối với độ sâu lỗ. Khi phoi bắt đầu tích tụ trong các rãnh xoắn, mô-men xoắn tăng lên, nhiệt độ tập trung và mũi khoan có thể bị gãy hoặc để lại lỗ bị rách. Các mũi khoan có dung dịch làm mát đi ngang giải quyết vấn đề này bằng cách dẫn dung dịch làm mát qua các ống dẫn nội bộ trực tiếp đến lưỡi cắt, do đó phoi được đẩy ra khỏi lỗ thay vì bị cắt lại.
Trong hướng dẫn công cụ được công bố, các nhóm cacbua cho lỗ sâu được cung cấp với tỷ lệ chiều dài trên đường kính 8×D, 12×D và thậm chí 20×D. Chúng không thể thay thế cho các mũi khoan tiêu chuẩn: chúng yêu cầu áp suất và lưu lượng dung dịch làm mát đủ, lựa chọn tỷ lệ độ sâu chính xác và thiết lập cứng vững. Nơi áp suất dung dịch làm mát không đủ, khoan theo nhát bằng mũi khoan tiêu chuẩn thường đáng tin cậy hơn so với mũi khoan có dung dịch làm mát đi ngang chạy với áp suất thấp.
Khoan thép không gỉ bằng mũi khoan cacbua
Thép không gỉ trừng phạt mũi khoan sai hơn thép carbon thấp. Các loại thép austenit hóa cứng nhanh, và mũi khoan cọ xát thay vì cắt sẽ làm cứng bề mặt mà nó đang cố gắng đi vào. Phoi dài, dạng sợi sau đó quấn vào dụng cụ, giữ nhiệt và làm gãy lưỡi.
Mũi khoan cacbua cho thép không gỉ thường được kết hợp với thiết kế dung dịch làm mát đi ngang và chuẩn bị lưỡi cắt sắc nét hơn, dương hơn so với các mũi khoan đa năng. Ưu tiên là tiến dao liên tục thay vì dừng lại, đủ dung dịch làm mát để loại bỏ phoi và làm mát lưỡi cắt, và dữ liệu cắt giữ cho dụng cụ hoạt động dưới lớp đã cứng. HSS coban vẫn là một lựa chọn thay thế hợp lý cho công việc số lượng ít hoặc thủ công trong thép không gỉ, nơi độ dẻo dai của nó quan trọng hơn tốc độ.
Góc và hình học đầu mũi khoan
Góc đầu và thiết kế rãnh xoắn quyết định cách mũi khoan đi vào và cách phoi thoát ra.
- 118° là đầu mũi đa năng truyền thống. Nó linh hoạt và dễ dàng, nhưng trong kim loại cứng, nó thường cần lỗ dẫn hướng hoặc mũi khoan tâm để bắt đầu chính xác.
- Điểm phân đôi 135° tự căn giữa, giảm lực đẩy và giảm trượt. Đây là lựa chọn phổ biến cho thép hợp kim, thép không gỉ và công việc CNC nơi độ chính xác vị trí quan trọng.
- 140° và các điểm phẳng hơn xuất hiện trên một số mũi khoan hiệu suất cao và vật liệu tôi, đánh đổi độ dễ đi vào để lấy độ mạnh của lưỡi.
- Độ dày thân và góc xoắn ốc kiểm soát không gian phoi và độ cứng. Các vật liệu dẻo dai ưu tiên thân mạnh hơn; các loại tạo phoi dài cần hình học rãnh xoắn để di chuyển phoi ra nhanh chóng.
Hình học cũng là nơi việc mài lại quan trọng: một mũi khoan được mài lại với góc đầu khác không còn khớp với dữ liệu cắt mà nó được mua kèm theo, và hiệu suất giảm trước khi có bất kỳ hư hỏng nào nhìn thấy được.
Các vấn đề khoan phổ biến và giải pháp
Chi phí mỗi lỗ đặt các triệu chứng này vào bối cảnh. Một mũi khoan tuổi thọ cao hơn nhưng bị gãy không thể đoán trước thường đắt hơn một mũi khoan rẻ hơn được thay thế theo lịch trình, vì phế liệu, làm lại và thời gian chết ngoài kế hoạch có chi phí cao hơn dụng cụ. Theo dõi tuổi thọ dụng cụ, số lần mài lại và thời gian dừng cho mỗi bộ phận là cách đáng tin cậy duy nhất để so sánh hai mũi khoan trên cùng một công việc.
Câu hỏi thường gặp
Mũi khoan cacbua có đáng giá đối với một xưởng nhỏ không?
Nó phụ thuộc vào máy hơn là kích thước xưởng. Nếu trục chính cứng vững, giá đỡ ở tình trạng tốt và các lỗ được khoan trong sản xuất hoặc trong vật liệu cứng, mũi khoan cacbua thường giảm chi phí mỗi lỗ. Đối với khoan tay không thường xuyên hoặc các thiết lập không ổn định, nguy cơ mẻ lưỡi lớn hơn lợi thế về tốc độ.
Mũi khoan cacbua có thể được sử dụng mà không cần dung dịch làm mát không?
Một số loại có lớp phủ được thiết kế cho cắt khô hoặc bôi trơn lượng tối thiểu trong các vật liệu cụ thể, nhưng hầu hết việc khoan cacbua dựa vào dung dịch làm mát để kiểm soát nhiệt và loại bỏ phoi. Cắt khô bằng mũi khoan cacbua đa năng trong thép thường làm giảm tuổi thọ dụng cụ mạnh mẽ.
Lớp phủ nào nên được sử dụng cho nhôm?
Các rãnh xoắn đánh bóng, lớp phủ loại ZrN hoặc DLC là những lựa chọn phổ biến. TiAlN thường được tránh vì nó khuyến khích tích tụ cạnh trên nhôm, dẫn đến bề mặt lỗ kém và kích thước không ổn định.
Điều này có ý nghĩa gì đối với người mua
Việc lựa chọn phụ thuộc vào bốn câu hỏi: vật liệu gì, độ sâu bao nhiêu, dung sai chặt chẽ đến đâu, và máy cứng vững đến đâu. Trả lời những câu hỏi đó và nhóm mũi khoan, lớp phủ và thiết kế dung dịch làm mát sẽ theo sau. Các mũi khoan được mua chỉ dựa trên giá thường phải mua lại thường xuyên; các mũi khoan được đối sánh với quy trình thường được mua một lần và mài lại.| Triệu chứng | Nguyên nhân có thể xảy ra | Hành động đầu tiên |
|---|---|---|
| Phoi làm tắc rãnh xoắn | Lưu lượng hoặc áp suất dung dịch làm mát không đủ, rãnh xoắn quá ngắn so với độ sâu, tiến dao quá cao so với dạng phoi | Tăng lưu lượng và áp suất dung dịch làm mát, giảm tiến dao một chút, sử dụng khoan theo nhát hoặc mũi khoan có dung dịch làm mát đi ngang |
| Lưỡi bị mẻ hoặc gãy | Độ rung, kẹp không ổn định, tiến dao quá mạnh khi đi vào, mũi khoan quá dài so với đường kính | Kiểm tra giá đỡ và căn chỉnh, giảm chiều dài nhô ra, giảm tiến dao khi đi vào, xác nhận dữ liệu cắt |
| Lỗ quá lớn hoặc không tròn Đầu mũi khoan mòn hoặc mài sai, rung động, căn chỉnh kém Kiểm tra hình học đầu mũi khoan, cải thiện độ cứng, sử dụng mũi khoan điểm phân đôi hoặc lỗ dẫn hướng | Vách lỗ thô hoặc lối ra bị rách Cạnh tích tụ, dung dịch làm mát không đủ, tiến dao quá thấp gây cọ xát Đối sánh lớp phủ với vật liệu, tăng dung dịch làm mát, tăng tiến dao vào vết cắt | Thay đổi màu sắc trên lưỡi mũi khoan Nhiệt độ cắt quá cao; lớp phủ bị hỏng cục bộ
Giảm tốc độ, cải thiện làm mát, thay mũi khoan trước khi chất nền bị ảnh hưởng |


