Dụng cụ phay CNC chính xác: Hướng dẫn thực hành về loại, lựa chọn và độ chính xác gia công
News Details
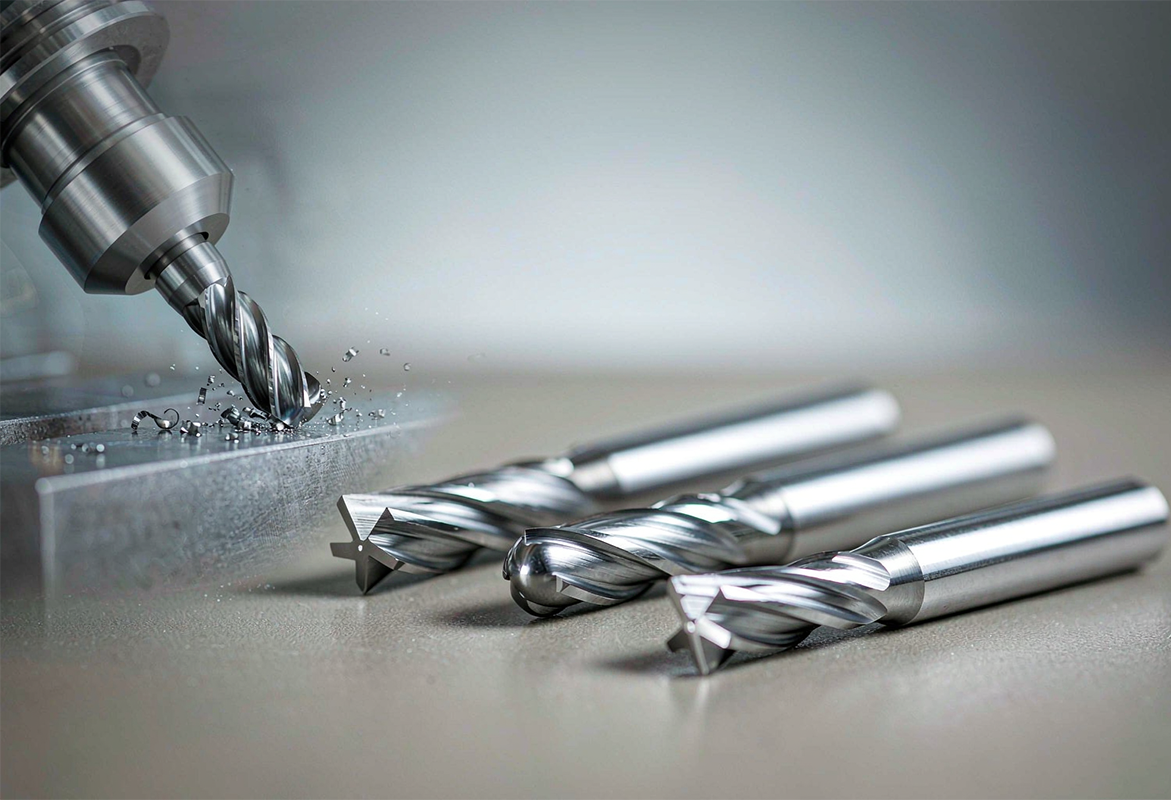
Dụng cụ phay CNC chính xác là gì?
Dụng cụ phay CNC chính xác là các dụng cụ cắt quay được sử dụng trên máy phay điều khiển bằng máy tính để loại bỏ vật liệu khỏi vật phẳng với độ chính xác có thể kiểm soát và lặp lại. Chúng bao gồm các mũi phay hợp kim cacbua đặc, mũi cắt đầu cầu, mũi cắt góc bán kính, mũi phay nháp và mịn, và mũi phay mặt, mỗi loại được thiết kế cho một nhiệm vụ cắt khác nhau. Điều phân biệt công cụ chính xác với công cụ đa năng không phải là một đặc điểm duy nhất mà là sự kết hợp giữa chất lượng vật liệu nền, hình dạng, lớp phủ và các tham số cắt mà nó được vận hành.
Đối với người mua quốc tế, các câu hỏi thực tế luôn nhất quán: loại mũi cắt nào phù hợp với hình dạng chi tiết, vật liệu nền và lớp phủ nào phù hợp với vật liệu của chi tiết, dung sai và độ bề mặt nào có thể đạt được một cách thực tế, và số lượng răng cắt cũng như chiều dài vươn của dụng cụ ảnh hưởng đến sự ổn định như thế nào. Bài viết này sẽ trả lời từng câu hỏi một, sử dụng các thực hành gia công được chấp nhận rộng rãi thay vì các lời quảng cáo.
Các loại mũi phay CNC và ứng dụng
Mỗi loại mũi cắt giải quyết một vấn đề gia công khác nhau, và việc chọn loại phù hợp với hoạt động gia công là quyết định lựa chọn đầu tiên.
- Mũi phay vuông có đầu cắt phẳng với góc 90 độ sắc nét. Chúng là loại linh hoạt nhất và được sử dụng cho việc tạo rãnh, phay mặt bên, gia công túi và phay đa năng nơi cần các góc vuông sạch sẽ.
- Mũi phay đầu cầu có đầu cắt tròn. Chúng là lựa chọn tiêu chuẩn cho việc tạo đường viền 3D, công việc khuôn và dập, tạo góc bo tròn và các bề mặt cong phức tạp, nơi tiếp xúc điểm tạo ra các chuyển tiếp mượt mà hơn.
- Mũi phay góc bán kính kết hợp đầu phẳng với bán kính nhỏ ở các góc. Bán kính phân bố lực cắt trên một diện tích lớn hơn, vì vậy các mũi cắt này chịu được việc bị mẻ và kéo dài tuổi thọ hơn mũi phay vuông trong các lần cắt nặng và các chu trình sản xuất dài.
- Mũi phay nháp sử dụng các cạnh cắt răng cưa để phá các phôi thành các mảnh nhỏ. Chúng loại bỏ một lượng lớn vật liệu một cách nhanh chóng với lực cắt giảm xuống và chuẩn bị vật phẳng cho quá trình gia công mịn.
- Mũi phay mịn ưu tiên chất lượng bề mặt và độ chính xác kích thước, thường có các cạnh mượt mà hơn và số lượng răng cắt cao hơn, và được sử dụng trong lần cắt cuối cùng.
- Mũi phay mặt có thể bao phủ một đường kính rộng với nhiều cạnh và gia công các bề mặt phẳng lớn một cách hiệu quả, chẳng hạn như tạo mặt phẳng của tấm hoặc mặt chuẩn của vỏ trước khi gia công thêm.
Một lỗi lựa chọn phổ biến là chỉ chọn theo đường kính. Đường kính rất quan trọng, nhưng số lượng răng cắt, chiều dài răng cắt, hình dạng góc và lớp phủ quyết định xem dụng cụ có thực sự hoạt động trong hoạt động dự kiến hay không.
Mũi phay hợp kim cacbua cho phay CNC: Hợp kim cacbua so với HSS
Quyết định về vật liệu nền chủ yếu dựa trên việc lựa chọn giữa hợp kim cacbua đặc và thép gió tốc độ cao (HSS). Hợp kim cacbua đặc, được thiêu kết từ các hạt hợp kim cacbua vonfram với chất kết dính coban, cứng hơn và cứng hơn đáng kể so với HSS. Độ cứng cao hơn của nó làm giảm độ lệch của dụng cụ, giúp hỗ trợ trực tiếp độ chính xác kích thước chặt chẽ hơn và các bức tường thẳng hơn. Hợp kim cacbua cũng chịu được tốc độ cắt cao hơn nhiều, giúp rút ngắn thời gian chu kỳ trong gia công sản xuất.
| Tính chất | Thép gió tốc độ cao (HSS) | Hợp kim cacbua đặc |
|---|---|---|
| Độ cứng | Thấp hơn; mềm đi ở nhiệt độ cắt cao | Cao hơn nhiều; giữ được cạnh ở tốc độ cao |
| Độ cứng vững | Thấp hơn; nguy cơ bị cong và rung động cao hơn | Cứng vững gấp khoảng ba lần; độ cong ít hơn |
| Độ bền | Cao hơn; chịu được rung động và các lần cắt bị gián đoạn | Thấp hơn; giòn hơn, cần thiết lập ổn định |
| Cách sử dụng tốt nhất | Vật liệu mềm, mẫu thử, chu trình ngắn, máy kém cứng vững hơn | Vật liệu cứng, gia công tốc độ cao, sản xuất chính xác |
| Mài lại | Dễ dàng và chi phí thấp | Có thể thực hiện; việc mài lại và phủ lại tốn kém hơn |
Hợp kim cacbua tốn kém hơn mỗi dụng cụ so với HSS, nhưng trong gia công số lượng lớn hoặc vật liệu cứng, tuổi thọ dụng cụ dài hơn và tốc độ cắt cao hơn thường dẫn đến chi phí thấp hơn cho mỗi chi tiết. HSS vẫn là lựa chọn hợp lý cho vật liệu mềm, chu trình ngắn và máy kém cứng vững hơn.
Lựa chọn lớp phủ cho mũi phay: TiAlN, AlTiN, DLC và các lớp phủ khác
Lớp phủ là các lớp cứng mỏng được áp dụng bằng quy trình PVD hoặc CVD. Chúng làm tăng độ cứng bề mặt, giảm ma sát và bảo vệ vật liệu nền khỏi nhiệt cắt, giúp kéo dài tuổi thọ dụng cụ và ổn định hiệu suất ở tốc độ cao hơn.
- TiN (titanium nitride) là lớp phủ đa năng cho vật liệu sắt với khả năng chịu nhiệt vừa phải.
- TiAlN và AlTiN tạo thành lớp bảo vệ nhôm oxit ở nhiệt độ cao, điều này làm cho chúng trở thành lựa chọn phổ biến cho thép cácbon, thép hợp kim, thép không gỉ và thép tôi ở tốc độ trung bình và cao.
- AlCrN và TiSiN phù hợp với thép không gỉ và hợp kim chịu nhiệt độ cao như Inconel và titanium, nơi nhiệt và sự mài mòn nghiêm trọng.
- Lớp phủ ZrN và DLC, và các dụng cụ không phủ có các răng cắt được đánh bóng bằng gương, là lựa chọn đúng cho nhôm và các hợp kim không màu khác, vì ma sát thấp của chúng ngăn chặn sự hình thành cạnh tích tụ.
Hai điều cần lưu ý trong thực tế. Đầu tiên, các lớp phủ chứa nhôm như TiAlN và AlTiN phản ứng hóa học với vật phẳng nhôm, làm cho các mảnh phôi dính vào cạnh, vì vậy chúng không được sử dụng trên các hợp kim không màu. Thứ hai, một lớp phủ không thể bù đắp cho vật liệu nền yếu, độ cứng không đủ hoặc các tham số cắt không chính xác; nó chỉ kéo dài hiệu suất khi các điều kiện cơ bản đúng.
Dung sai và độ bề mặt của phay CNC
Phay CNC tiêu chuẩn trên thiết bị được bảo trì tốt thường giữ dung sai kích thước trong khoảng từ ±0,05 mm đến ±0,13 mm. Các dung sai chặt chẽ hơn, thường khoảng ±0,01 mm, có thể đạt được với thiết bị phay chính xác tiêu chuẩn khi kiểm soát quy trình nghiêm ngặt: giữ phôi ổn định, độ vươn của dụng cụ tối thiểu, các tham số cắt được kiểm soát và quản lý mòn dụng cụ nhất quán. Kết quả siêu chính xác dưới phạm vi đó đòi hỏi thiết bị và điều kiện chuyên biệt.
Độ bề mặt tuân theo cùng một logic. Dưới các tham số được tối ưu hóa, bề mặt được phay chính xác có thể đạt Ra 0,8 μm hoặc tốt hơn trực tiếp từ quy trình cắt, giảm hoặc loại bỏ việc đánh bóng thứ cấp. Các yếu tố chính bao gồm tốc độ cấp liệu trên mỗi răng, độ dừng, hình dạng dụng cụ, ma sát lớp phủ và chiến lược làm mát. Tốc độ cắt quá mức hoặc độ vươn của dụng cụ quá mức làm tăng rung động và nhiệt, và cả hai đều làm giảm độ chính xác và độ hoàn thiện.
Người mua cũng nên tránh việc quy định quá mức. Các dung sai chặt chẽ chung cho các chi tiết không chức năng làm tăng thời gian chu kỳ mà không cải thiện hiệu suất lắp ráp; các chỉ dẫn chặt chẽ nhất được dành cho các lỗ chức năng, bề mặt bịt kín và các chi tiết ghép nối.
Hướng dẫn về số lượng răng cắt của mũi phay
Số lượng răng cắt kiểm soát sự cân bằng giữa không gian cho phôi và mật độ cạnh.
- Các mũi cắt hai răng cung cấp các rãnh chứa phôi lớn. Chúng phù hợp với nhôm và các vật liệu mềm, dính khác nơi việc loại bỏ phôi là chủ yếu.
- Các mũi cắt ba răng cân bằng việc loại bỏ vật liệu nhanh hơn với độ hoàn thiện tốt hơn và là một lựa chọn trung bình linh hoạt cho công việc nhôm.
- Các mũi cắt bốn răng và nhiều răng hơn cung cấp nhiều cạnh cắt hơn và độ cứng lõi lớn hơn. Chúng phù hợp với thép và các hợp kim cứng hơn, và số lượng răng cao được ưu tiên trong các lần cắt mịn nơi tải trọng phôi nhẹ và chất lượng bề mặt là quan trọng nhất.
Góc xoắn hoạt động cùng với số lượng răng cắt: các góc xoắn cao hơn khoảng 35–45 độ cải thiện việc loại bỏ phôi trong các vật liệu mềm hơn, trong khi các góc thấp hơn khoảng 10–30 độ giảm rung động trong các vật liệu cứng hơn.
Mũi phay nháp so với mũi phay mịn
Gia công thô và gia công mịn là hai công việc khác nhau, và việc sử dụng một mũi cắt cho cả hai thường làm giảm cả hai kết quả. Các mũi phay thô loại bỏ nhanh chóng phần lớn vật liệu dư thừa bằng các cạnh răng cưa và lực cắt giảm xuống, để lại một lớp dư nhỏ đồng đều cho lần cắt tiếp theo. Kết quả của chúng là tốc độ, không phải chất lượng bề mặt. Các mũi phay mịn sau đó thực hiện các lần cắt nhẹ để đạt kích thước cuối cùng và độ hoàn thiện bề mặt yêu cầu, sử dụng số lượng răng cao hơn và hình dạng mượt mà hơn.
Việc giữ hai giai đoạn tách biệt cũng bảo vệ độ chính xác. Một dụng cụ hoàn thiện bắt đầu trong vật liệu dư thừa nặng sẽ bị mòn không đều, và sự mòn dụng cụ làm thay đổi hình dạng cắt thực tế, điều này thể hiện dưới dạng sự trôi dạt kích thước trên một lô. Việc lập kế hoạch gia công thô và gia công mịn như các hoạt động riêng biệt với các dụng cụ chuyên dụng giúp giữ cho lần cắt cuối cùng có thể dự đoán được.
Lựa chọn mũi cắt phay theo vật liệu của vật phẳng
Vật liệu của vật phẳng quyết định hình dạng, vật liệu nền và lớp phủ cùng nhau.
- Hợp kim nhôm và không màu: các cạnh cắt sắc nét, bề mặt được đánh bóng hoặc không phản ứng, và hình dạng hai hoặc ba răng để loại bỏ phôi. Tránh các lớp phủ TiAlN và AlTiN.
- Thép cácbon và thép hợp kim: hợp kim cacbua đặc được phủ, thường là TiAlN hoặc AlTiN, với bốn hoặc nhiều răng và hình dạng cạnh mạnh mẽ.
- Thép không gỉ: hình dạng hợp kim cacbua bền với lớp phủ chịu nhiệt như AlCrN hoặc AlTiN, tốc độ vừa phải và kiểm soát nhiệt đáng tin cậy để chống lại việc làm cứng bề mặt và cạnh tích tụ.
- Hợp kim titanium và nhiệt độ cao: thiết lập cứng vững, lớp phủ chịu nhiệt như AlCrN hoặc TiSiN, tốc độ cắt thấp và kiểm soát tải trọng phôi cẩn thận.
- Thép tôi cứng: vật liệu nền hợp kim cacbua cứng cao với lớp phủ loại TiAlN hoặc TiSiN và kẹp chặt ổn định, ít rung động.
Một kiểm tra thực tế trước khi mua là xác nhận bốn mục: vật liệu, hoạt động, hình dạng yêu cầu và yêu cầu hoàn thiện, sau đó so khớp số lượng răng, lớp phủ, vật liệu nền và độ vươn với chúng. Khi các bức tường mỏng hoặc dung sai chặt chẽ liên quan, ưu tiên độ cứng vững hơn tốc độ cắt tối đa.
Những điểm chính cho người mua dụng cụ phay CNC chính xác
Độ chính xác trong phay CNC đến từ các quyết định phù hợp, không phải từ bất kỳ thông số kỹ thuật duy nhất nào: loại mũi cắt phù hợp cho hoạt động, vật liệu nền và lớp phủ phù hợp cho vật liệu, số lượng răng phù hợp với tải trọng phôi, và các tham số cắt cũng như giữ phôi để kiểm soát độ lệch và nhiệt. Người mua xác định yêu cầu về vật liệu, hoạt động, hình dạng và độ hoàn thiện trước tiên có thể so sánh các nhà cung cấp về mức độ mà mỗi dụng cụ đáp ứng các yêu cầu đó, thay vì chỉ dựa vào giá.
Đối với người mua yêu cầu đề xuất từ nhà cung cấp dụng cụ, yêu cầu hữu ích nhất bao gồm vật liệu của vật phẳng, hoạt động gia công và dung sai hoặc độ hoàn thiện mục tiêu, cùng với thông tin về độ cứng vững của máy. Với các đầu vào này, nhà cung cấp có thể phù hợp với vật liệu nền, lớp phủ, số lượng răng và độ vươn của dụng cụ với ứng dụng thực tế thay vì báo giá theo kích thước.


